Tvättmaskin P-axel Tillverkarguide: Typer, material och urval
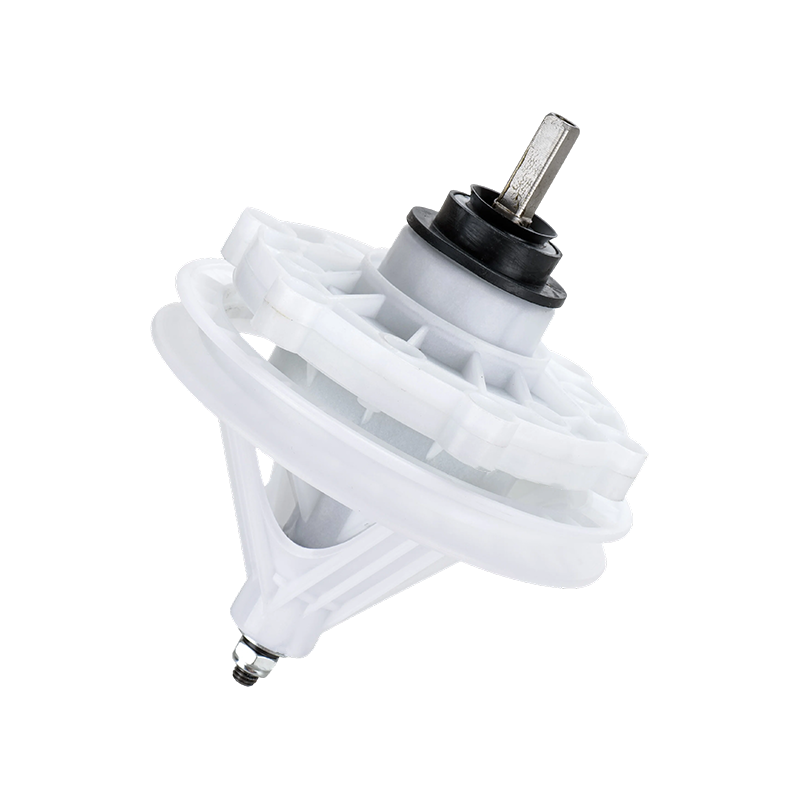
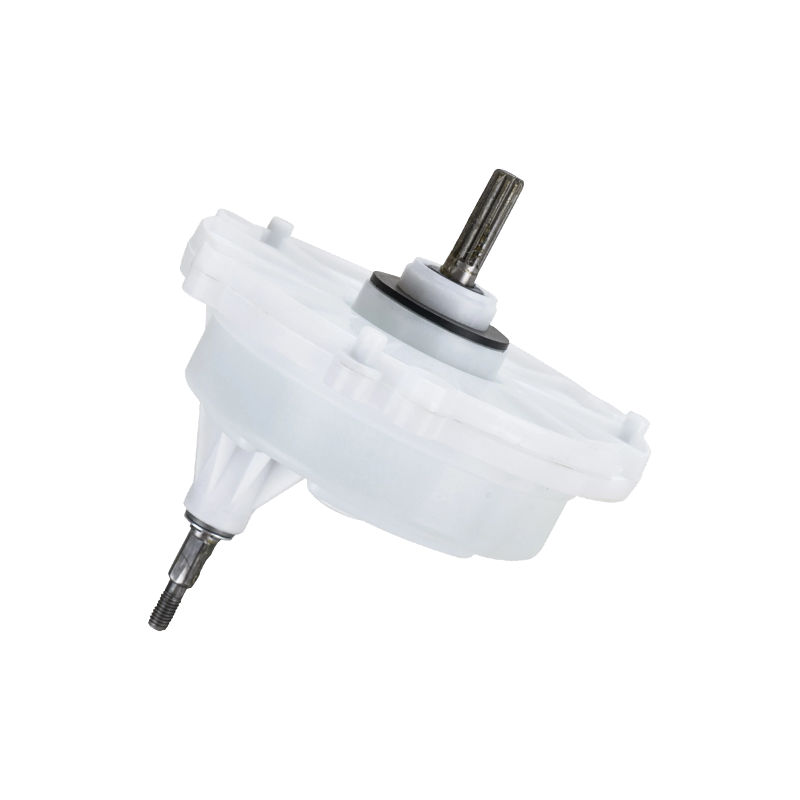
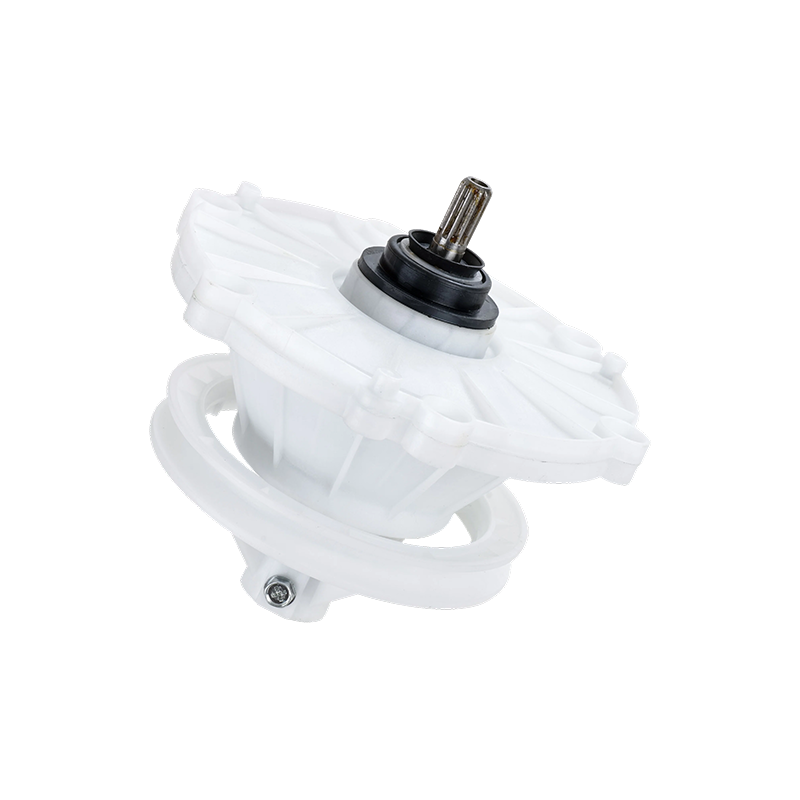
En tvättmaskins P-axeltillverkare levererar pulsatoraxeln som ansluter en brickas växellådas utgång direkt till pulsatorn eller omrörarskivan, och överför roterande vridmoment samtidigt som den tål konstant vattenexponering och upprepad belastningsomkastning under tvättcykeln. Att välja rätt P-axeltillverkare och leverantör av pulsatoraxelaggregat beror i första hand på splinekonfiguration, axelmaterial och tätningskompatibilitet snarare än enbart på priset, eftersom dessa faktorer avgör hur väl axeln motstår slitage, läckage och för tidigt spel under många års drift. Avsnitten nedan täcker de vanliga P-axeltyperna som finns tillgängliga, hur de är strukturellt uppbyggda, var varje konfiguration passar bäst, hur de huvudsakliga alternativen jämförs och hur man håller en pulsatoraxelenhet fungerande pålitligt under dess livslängd.
Vanliga typer av P-axlar för tvättmaskiner och pulsatoraxelaggregat
En tillverkare av P-axel för tvättmaskiner tillverkar typiskt flera axelkonfigurationer, huvudsakligen utmärkande av hur axeln griper in i pulsatorn eller omrörarskivan och hur den stöds inuti karaggregatet. Att känna igen dessa kategorier hjälper köpare att specificera en axel som matchar både det mekaniska gränssnittet och lastprofilen för målbrickans plattform.
Splined P-axlar
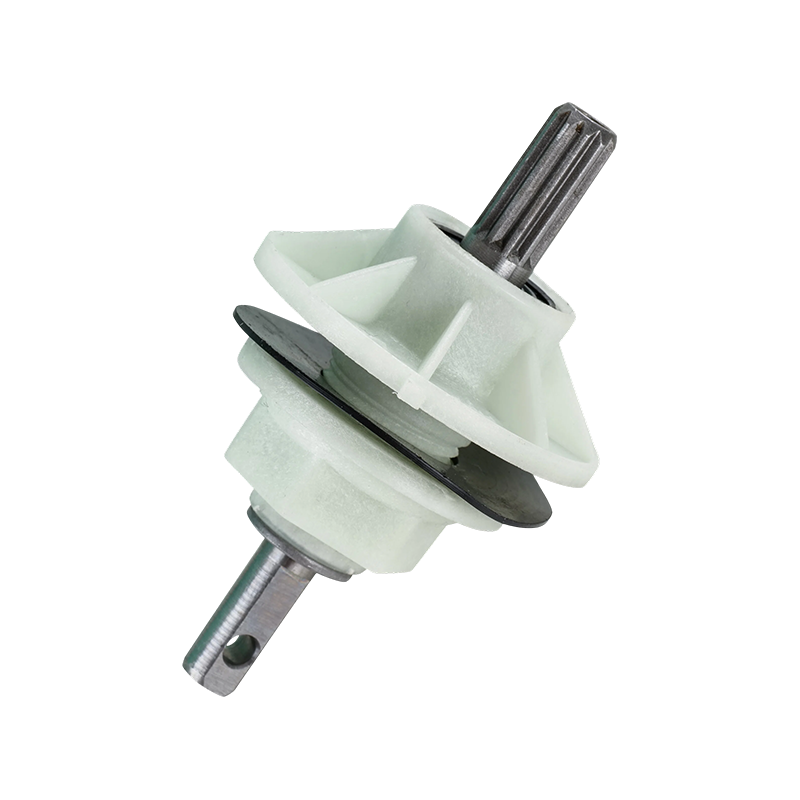
Splinesade P-axlar använder en serie parallella åsar bearbetade längs axelns ingreppssektion, som passar ihop med en motsvarande inre spline i pulsatornavet. Denna konfiguration fördelar vridmoment över flera kontaktytor snarare än en enda kil, vilket minskar lokal spänning och gör att axeln kan överföra högre vridmomentbelastningar utan att lossna under upprepade riktningsomkastningar under omrörningscykeln.
Nyckelförsedda P-axlar
Kilförsedda axlar förlitar sig på en enda rektangulär kil som sitter i ett matchande kilspår på både axeln och pulsatornavet för att överföra vridmoment. Denna design är mekaniskt enklare och generellt mer kostnadseffektiv att tillverka än ett splinet gränssnitt, även om den koncentrerar belastningen på en smalare kontaktyta, vilket kan göra den mer benägen att utveckla spel under en längre livslängd under tunga eller frekventa omkastningscykler.
Avsmalnande P-axlar
Avsmalnande axlar använder en konisk ingreppsyta som drar tätt mot pulsatornavet när en låsmutter dras ned, vilket skapar en självcentrerande, friktionsbaserad anslutning utöver alla kilfunktioner. Denna konfiguration tenderar att motstå att lossna effektivt över tiden, eftersom den koniska geometrin bibehåller kontakttrycket även när mindre slitage utvecklas vid gränssnittet.
Stegade axlar
Stegformade P-axlar har flera axeldiametrar längs sin längd, med en sektion med större diameter som stöder gränssnittet mellan lagret och tätningen och en sektion med mindre diameter som bildar pulsatorns ingreppspunkt. Denna skiktade geometri gör att axeln kan optimeras separat för bärande kapacitet och för pulsatorns vridmomentöverföring snarare än att kompromissa med båda funktionerna på en enda enhetlig diameter.
Integrerade axellagerenheter
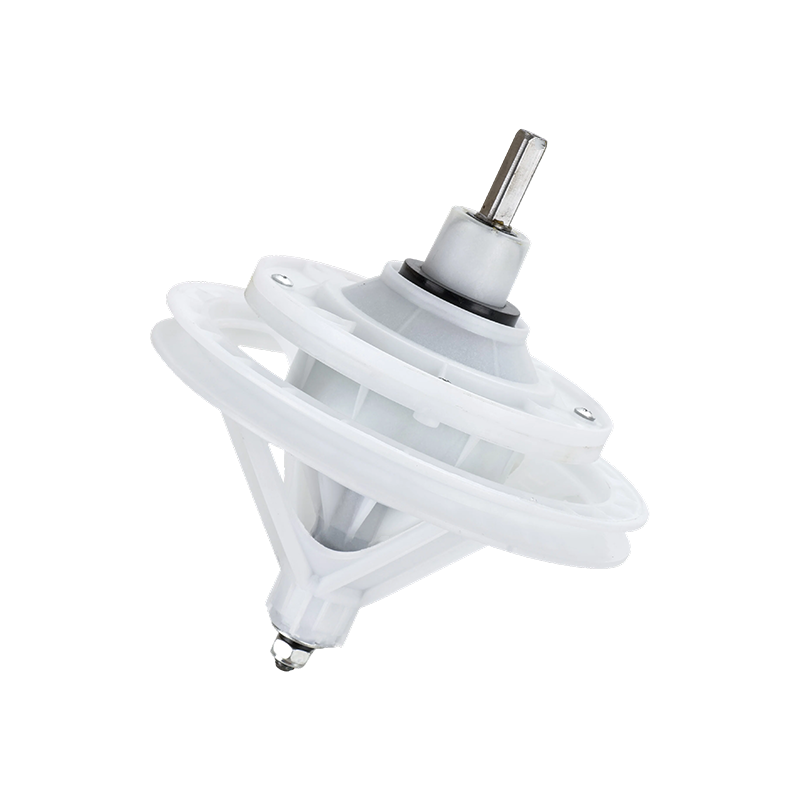
Vissa pulsatoraxelenheter levereras som en förmonterad enhet som kombinerar axeln, lagret och tätningen till en enda servicebar modul. Detta tillvägagångssätt förenklar installationen för OEM-monteringslinjer och reparationer på eftermarknaden, eftersom den kritiska inriktningen mellan axel, lager och tätning etableras under tillverkning snarare än under fältmontering.
Splined
Fördelar vridmoment över flera kontaktytor för höga vändningsbelastningar.
Nyckel
Enkelt, kostnadseffektivt gränssnitt för vridmomentöverföring med en nyckel.
Avsmalnande
Självcentrerande friktionspassning som motstår att lossna över tid.
Stegade
Flera diametrar optimerar lagerstöd och vridmomentöverföring separat.
Integrerat axellager
Förmonterad axel-, lager- och tätningsmodul för förenklad installation.
Lastkapacitet är en av de tydligaste skillnaderna bland dessa P-axelkonfigurationer, och att jämföra dem sida vid sida hjälper till att begränsa en inköpslista innan detaljerade ritningar utbyts. Kolumndiagrammet nedan visar en ungefärlig relativ vridmomenthanteringskapacitet för varje axeltyp, baserad på allmänna mekaniska komponentprinciper snarare än en specifik tillverkares certifierade klassificering. Dessa siffror är endast avsedda för riktningsjämförelse, eftersom den faktiska kapaciteten i hög grad beror på axelns material, diameter och tillverkningsprecision. Att granska detta tillsammans med den förväntade pulsatorbelastningen för en målbrickplattform är ett praktiskt första steg i val av axeltyp. Det förklarar också varför vissa schakttyper förekommer oftare i tvättmaskiner med högre kapacitet än i kompakta modeller eller nybörjarmodeller.
Kolumndiagrammet visar stegade och avsmalnande P-axlar som sitter i den högre änden av det relativa vridmomentkapacitetsindexet, vilket återspeglar hur deras design gör det möjligt för ingenjörer att optimera ingreppsgeometrin oberoende av lagerstödssektionen snarare än att kompromissa med båda på en enda enhetlig axeldiameter. Splinesade axlar följer tätt bakom och drar nytta av deras belastningsfördelning på flera ytor över splinetänderna, vilket sprider vridmomentet jämnare än ett gränssnitt med en nyckel kan uppnå. Nyckel axlar sitter i den nedre änden av jämförelsen, i överensstämmelse med deras enklare, mer kostnadseffektiva design som koncentrerar vridmomentöverföringen på en smalare kontaktyta snarare än att fördela den över flera ytor. Detta mönster stämmer i allmänhet överens med hur dessa axeltyper är fördelade över brickkapacitetsnivåer, med kilskaft som förekommer oftare i kompakta eller lättare plattformar och splines eller avsmalnande axlar förekommer oftare i maskiner med medelstor till stor kapacitet som utsätts för mer frekventa eller kraftfulla reverseringscykler. För ett OEM-ingenjörsteam är denna jämförelse användbar som ett tidigt filter när en ny plattforms förväntade pulsatorvridmomentprofil redan är känd, eftersom den minskar den realistiska kortlistan av axeltyp innan fysisk prototyping börjar. Eftermarknadsköpare kan använda liknande resonemang när de försöker identifiera en trolig axelkonfiguration för en okänd brickmodell baserat på dess angivna kapacitetsklassificering. Det är också värt att notera att axelmaterial och värmebehandling samverkar med geometri av axeltyp för att bestämma faktisk vridmomentkapacitet, så två axlar av samma typ från olika tillverkare kommer inte nödvändigtvis att fungera identiskt under ihållande belastning.
Nyckelalternativ: Stegade och avsmalnande P-axelkonfigurationer erbjuder i allmänhet den högsta relativa vridmomentkapaciteten, vilket gör dem till de kategorier som är mest värda att utvärdera för tvättmaskiner med medelstor till stor kapacitet med frekventa omkastningscykler.
Arbetsprinciper och strukturell design av Pulsatoraxelaggregat
En pulsatoraxelenhet överför roterande vridmoment från växellådans utgång genom karets vägg till pulsatorskivan, samtidigt som det ger strukturellt stöd och bibehåller en vattentät tätning över karets gräns. Denna dubbla mekaniska och tätande funktion är det som skiljer P-axeldesignen från en enkel drivaxel som används på andra ställen i maskinen.
Vridmomentöverföringsgränssnitt
Vid pulsatoränden griper axeln in i pulsatornavet genom dess splines, kilförsedda eller koniska gränssnitt, och överför det oscillerande vridmomentet som genereras av växellådans utgång. Detta gränssnitt måste motstå inte bara ihållande vridmoment utan också den upprepade riktningsomkastningen som är inneboende i omrörningscykeln, vilket ställer cyklisk påfrestning på ingreppsytorna mycket mer krävande än en konstant rotation i en riktning skulle ge.
Lagerstöd
Ett lager, vanligtvis inrymt i karets mittpelare eller i själva växellådans hölje, stöder axeln radiellt och axiellt när den passerar genom karets vägg. Lagervalet måste ta hänsyn till både den radiella belastningen från pulsatorns massa och eventuell axiell dragkraft som införs under spin-mode-drift på maskiner där samma axelenhet deltar i korgens rotation.
Tätningsfunktion
En roterande axeltätning, vanligtvis en läpptätning eller en kombination av en mekanisk tätning med en sekundär vattenslunga, förhindrar tvättvatten från att migrera längs axeln in i växellådan eller lagerhåligheten. Tätningsprestanda beror starkt på axelns ytfinish vid tätningskontaktpunkten, eftersom även mindre ytojämnheter kan påskynda slitaget på tätningsläppen och möjliggöra gradvis vatteninträngning över tiden.
Material och ytbehandling
P-axlar tillverkas vanligtvis av rostfritt stål, belagt kolstål, eller i vissa konstruktioner ett konstruerat kompositmaterial, som var och en erbjuder en annan balans mellan korrosionsbeständighet, vridmomentkapacitet och tillverkningskostnad. Ytbehandlingar såsom hårdförkromning eller nitrering appliceras ofta vid tätningskontaktzonen specifikt för att minska slitaget vid den kritiska gränsytan, även när resten av axeln är tillverkad av ett mindre korrosionsbeständigt basmaterial.
Tillverkningsprecision spelar en stor roll för hur väl dessa strukturella element fungerar tillsammans. Axelns rakhet och koncentricitet påverkar direkt hur jämnt belastningen fördelas över lager- och tätningskontaktytorna, och även små avvikelser kan introducera vibrationer som påskyndar slitaget vid både vridmoment-transmissionsgränssnittet och tätningszonen. Konsekvent kontroll av dessa toleranser över en produktionsserie är en av de mer tillförlitliga indikatorerna på en P-axeltillverkares totala processmognad.
Nyckelalternativ: Eftersom en P-axel måste överföra vridmoment och bibehålla en vattentät tätning samtidigt, är axelns rakhet, ytfinish i tätningszonen och lagerinriktning de tillverkningsfaktorer som mest direkt avgör långsiktig tillförlitlighet.
Applikationsscenarier och urvalskriterier för OEM- och eftermarknadsköpare
Att välja rätt P-axel eller pulsatoraxelenhet beror på hur köparen avser att använda den, oavsett om man anger en ny OEM-plattform eller skaffar en kompatibel ersättning för befintliga installerade brickor.
Urvalsprioriteringar för OEM
Axeldiameter och splineantal matchade med växellådans utgångsspecifikation
Tätningskompatibilitet validerad mot baljans material och förväntad vattenexponering
Dokumenterad runout- och koncentricitetstolerans för designvalidering
En leverantör av pulsatoraxelaggregat som kan skräddarsy konstruktion för ett patentskyddat chassi
Urvalsprioriteringar för eftermarknad
Korsmodellkompatibilitet över flera generationer av tvättmaskiner
Tillgänglighet av skaftet som en enskild del snarare än enbart en hel badkarsenhet
En tvättmaskins P-axelleverantör med konsekventa ledtider för reparationsschema
Tydlig märkning av axellängd, diameter och splinemönster för att minska beställningsfel
Maskinkapacitet är en av de viktigaste dimensioneringsvariablerna. Brickor med större trummor utformade för tyngre våta belastningar ger större böj- och vridpåkänningar på P-axeln under omrörning, så en axel som är specificerad för en kompakt maskin bör inte ersättas med ett chassi med högre kapacitet även där splinemönstret råkar vara kompatibelt. Regional vattenkemi spelar också roll, eftersom hårt vatten kan påskynda bildningen av mineralavlagringar runt tätningskontaktzonen, vilket i sin tur ökar friktionen och slitaget vid det gränssnittet över tiden.
Köpare bör också överväga hur P-axeln integreras med resten av drivsystemet. En axel som är dimensionellt kompatibel med växellådans uteffekt men dåligt anpassad i materialhårdhet till den matchande spline kan slitas ojämnt och överföra spänningskoncentrationen till den komponent som är mjukare. Det är därför som många OEM-program föredrar att köpa P-axeln och växellådan från en tillverkare med ingenjörsvana över det bredare transmissionssystemet snarare än att behandla axeln som en isolerad handelsvara.
Förhållandet mellan axeldiameter och lastkapacitet är en användbar referenspunkt vid tidiga dimensioneringsbeslut. Spridningsdiagrammet nedan visar ett representativt förhållande mellan axeldiameter och ungefärlig maximal vridmomentkapacitet över en rad P-axelprover, baserat på allmänna mekaniska designprinciper för cylindriska vridmomentöverförande axlar snarare än en specifik testdatauppsättning. Denna typ av visualisering hjälper till att illustrera att förhållandet inte är perfekt linjärt, eftersom större axlar också drar nytta av en proportionellt större sektionsmodul. Att granska detta tillsammans med en målbrickas vridmomentkrav hjälper ingenjörer att undvika både att överspecificera en onödigt stor axel och att underspecificera en som riskerar att utmattningsfel i förtid.
Spridningsdiagrammet visar ett tydligt samband uppåt mellan axeldiameter och ungefärlig vridmomentkapacitet, men avståndet mellan punkterna vidgas när diametern ökar, vilket återspeglar den oproportionerliga ökningen i sektionsstyrka som kommer från även blygsamma diameterökningar i en cylindrisk axel. Datapunkter som samlas runt det mindre intervallet med en diameter på 14 till 18 millimeter sitter mot den nedre änden av vridmomentkapacitetsaxeln, i överensstämmelse med deras vanliga användning i kompakta eller lättare tvättmaskiner. Punkter i intervallet 22 till 26 millimeter upptar mitten av diagrammet och representerar det diameterband som oftast anges för vanliga tvättmaskiner med medelstor kapacitet. De bredaste vridmomentkapacitetsvärdena visas i intervallet 26 till 30 millimeter, i linje med plattformar med större kapacitet eller tyngre belastningar som är utformade för att hantera större våta laster och motsvarande högre omkastningsmoment under omrörning. Gapet mellan successiva diametergrupperingar blir också större när man rör sig uppåt i diagrammet, vilket illustrerar att en axels motstånd mot vridpåkänning ökar snabbare än dess diameter ökar i linjära termer, ett förhållande som är väl etablerat i allmänna mekaniska principer för cylindrisk axelkonstruktion. För inköpsteam är detta mönster en användbar förnuftskontroll när man granskar en leverantörs föreslagna axeldiameter för en given vridmomentspecifikation, eftersom en diameter som faller långt utanför det förväntade klustret för dess angivna vridmomentvärde kan motivera en närmare titt på det underliggande materialet och värmebehandlingsantagandena. Det hjälper också till att förklara varför att öka axeldiametern med ens en liten marginal ofta är ett mer effektivt sätt att lägga till säkerhetsmarginal än att byta till ett fundamentalt annorlunda axelmaterial med samma diameter. Köpare som utvärderar en P-axelleverantörs tekniska dokumentation kan använda detta allmänna förhållande som en rimlig rimlighetskontroll mot de specifika siffror som en tillverkare tillhandahåller för sin produktlinje.
Nyckeluttag: Vridmomentkapaciteten ökar snabbare än axeldiametern i linjära termer, vilket innebär att blygsamma diameterökningar kan ge en meningsfull säkerhetsmarginal utan att det krävs en förändring av axelmaterialet.
Detaljerad jämförelse av tvättmaskinens P-axelkonfigurationer
Tabellen nedan sammanfattar hur de primära P-axelkonfigurationerna jämförs mellan de kriterier som är mest relevanta för inköpsbeslut.
Allmän jämförelse mellan konfigurationer av tvättmaskinens P-axel och pulsatoraxelaggregat.
Kriterier
Splined
Nyckel
Avsmalnande
Vridmomentfördelning
Jämn, flerytor
Koncentrerad, enkel nyckel
Friktionsbaserad, självcentrerande
Motstånd mot lossning
Måttlig
Lägre med tiden
Högre
Tillverkningskomplexitet
Högre
Lägre
Måttlig
Typisk tillämpning
Brickor med medelstor kapacitet
Kompakta, instegsbrickor
Plattformar med långa tjänster
Materialval är en annan viktig jämförelsedimension, eftersom axelns basmaterial påverkar korrosionsbeständighet, vikt och tillverkningskostnad samtidigt. Munkdiagrammet nedan illustrerar en ungefärlig fördelning av P-skaftets materialanvändning över nuvarande tvättmaskinsproduktion, baserat på allmän observation av utrustningskomponenter i industrin snarare än något enskilt märkes egna inköpssiffror. Denna distribution är avsedd att ge en riktningskänsla av hur vanligt varje materialval är, vilket hjälper köpare att bedöma om deras egen specifikation överensstämmer med rådande branschpraxis.
Ungefärlig fördelning av P-skaftets material över nuvarande hushållstvättproduktion.
Material
Ungefärlig andel
Rostfritt stål
46 %
Belagt kolstål
34 %
Konstruerad komposit
20 %
Munkdiagrammet visar rostfritt stål som har den största andelen av P-axelns materialspecifikationer, vilket överensstämmer med dess starka inneboende korrosionsbeständighet i en applikation som ständigt utsätts för vatten och rengöringsmedelskemi. Belagt kolstål följer som det näst vanligaste valet, och erbjuder en lägre basmaterialkostnad samtidigt som man förlitar sig på en skyddande beläggning, såsom hårdförkromning eller en specialiserad polymerbeläggning, för att uppnå adekvat korrosionsbeständighet på axelytan. Konstruerade kompositmaterial har den minsta men ändå meningsfulla andelen, vilket återspeglar ett växande intresse för viktminskning och inneboende korrosionsimmunitet för axelkroppssektioner som inte kräver samma slitstyrka som tätnings- och splinekontaktzonerna. Den relativt jämna trevägsuppdelningen som visas här indikerar att inget enskilt material har blivit en universell standard, och materialvalet fortsätter att bero på tillverkarens specifika kostnads-, vikt- och hållbarhetsprioriteringar för en given plattform. För köpare som utvärderar en leverantör av P-axel, kan en förståelse för vilket material en föreslagen axel använder hjälpa till att ställa realistiska förväntningar på korrosionsprestanda i deras specifika regionala vattenförhållanden. Det är också värt att notera att beläggningskvaliteten spelar lika stor roll som valet av basmaterial för belagda kolstålsaxlar, eftersom en beläggning som slits igenom i förtid kan utsätta det underliggande stålet för accelererad korrosion i en takt som kan undergräva kostnadsfördelen som den belagda metoden var avsedd att ge. Alternativ för kompositaxel, även om de är mindre vanliga, är värda att utvärderas specifikt för plattformar där total viktminskning är en uttalad designprioritet snarare än en sekundär faktor.
Nyckelalternativ: Rostfritt stål förblir det mest specificerade P-axelmaterialet för sin inneboende korrosionsbeständighet, även om belagt kolstål och konstruerade kompositer förblir relevanta för plattformar som prioriterar kostnad respektive viktminskning.
Underhållsvägledning för tvättmaskinens P-axlar och pulsatoraxelaggregat
Eftersom en P-axel arbetar i skärningspunkten mellan mekanisk lastöverföring och vattentätning, fokuserar underhållsarbetet vanligtvis på båda funktionsområdena snarare än ett isolerat.
Kontrollera om det finns överdrivet spel eller vinglar vid pulsatornavet, eftersom att utveckla löshet vid axelns ingreppspunkt ofta är det tidigaste detekterbara tecknet på spline-, kil- eller konslitage.
Inspektera runt axeltätningsområdet för vattenfläckar eller ansamling av mineralavlagringar, vilket kan indikera att tätningen slits i ett tidigt skede innan en mer betydande läcka uppstår.
Lyssna efter ett knackande eller klunkande ljud under riktningsomkastning i omrörningscykeln, vilket ofta pekar på ackumulerat spel vid gränssnittet mellan axel och pulsator.
Kontrollera att pulsatorns låsmutter eller fästelement förblir korrekt åtdragna, särskilt på koniska axelkonstruktioner där fästelementets spänning direkt bibehåller friktionspassningen.
Undvik att vanligt överbelasta trumman utöver dess nominella kapacitet, eftersom ihållande överbelastning ökar både vridpåkänningen på axeln och den axiella belastningen på stödlagret.
När du byter ut en axel, bekräfta att diameter, splinemönster och total längd stämmer exakt överens med den ursprungliga specifikationen, eftersom även små dimensionsfel överensstämmer med felinriktning som förkortar den nya komponentens livslängd.
För reparationstekniker kan inköp från en leverantör av pulsatoraxelaggregat som dokumenterar axelavbrott och koncentricitetstoleranser för sin produktlinje hjälpa till att bekräfta att en ersättningsaxel uppfyller en lämplig precisionsstandard, särskilt för plattformar med högre kapacitet där inriktningskänsligheten är större.
Runout, mängden en roterande axel avviker från en verklig rak axel när den svänger, är en av de mer användbara precisionsindikatorerna för att utvärdera axelkvaliteten vid inkommande inspektion eller efter en misstänkt kollision. Mätaren nedan illustrerar en allmän riktmärke för utloppstolerans som vältillverkade P-axlar vanligtvis förväntas uppfylla, uttryckt som en procentandel av ett acceptabelt maximalt tröskelvärde som används vid allmän tillverkning av precisionsaxel. En axel som mäter väl inom detta riktmärke anses allmänt vara lämplig för installation, medan en som närmar sig eller överskrider tröskeln kan introducera vibrationer och accelererat slitage när den väl har installerats.
Mätaren visar ett typiskt riktmärke på cirka 88 % av det maximalt tillåtna utloppströskeln för en vältillverkad P-axel under standardinkommande inspektion, vilket betyder att axelns uppmätta avvikelse ligger bekvämt inom ett accepterat precisionsområde snarare än att närma sig kasseringsgränsen. Att bibehålla konsistens nära detta riktmärke över en hel produktionsserie beror i hög grad på kontrollerade svarv- och slipprocesser, eftersom även en väldesignad axel kan överskrida acceptabelt utlopp om bearbetningstoleranserna avviker under tillverkningen. En axel som mäter avsevärt över detta riktmärke, även om den fortfarande är tekniskt inom en högsta tillåtna gräns, är mer sannolikt att introducera hörbara vibrationer när den väl är installerad och kan slita sina lager- och tätningsgränssnitt snabbare än en axel som mäter väl inom riktmärket. För OEM-kvalitetsteam kan spårning av inkommande runout-mätningar över leverantörspartier fungera som en tidig indikator på tillverkningsprocessens drift innan det blir ett problem med fälttillförlitlighet. För reparationstekniker som utför bänkinspektion på en axel som misstänks ha slagskada, är en runout-mätning märkbart utanför det förväntade riktmärket en rimlig grund för att rekommendera utbyte snarare än fortsatt användning. Det är värt att notera att acceptabla utloppströsklar kan variera något beroende på axeldiameter och längd, så detta riktmärke bör behandlas som en allmän referenspunkt för typiska P-axeldimensioner snarare än en fast universell standard som gäller för varje konfiguration.
Viktigt att ta med: Övervakning av axelavbrott under inkommande inspektion ger en tidig, mätbar indikator på tillverkningsprecision som korrelerar direkt med långvarig lager- och tätningslivslängd.
Branschtrender inom tillverkning av P-axel för tvättmaskiner
Flera utvecklingar formar hur P-axlar och pulsatoraxelenheter konstrueras och köps in inom apparattillverkningsindustrin, och att hålla sig medveten om dem hjälper köpare att planera inköpsstrategi snarare än att reagera enbart på tillgänglighet.
Eftersom konsumenternas förväntningar kring tvättkapacitet och arbetscykelintensitet fortsätter att öka på många regionala marknader, har efterfrågan ökat på axelkonfigurationer som fördelar vridmomentet jämnare, vilket bidrar till den fortsatta relevansen av splines- och stegformade axelkonstruktioner tillsammans med traditionella kilkonfigurationer. Korrosionsbeständighet har också blivit ett mer framträdande utvärderingskriterium, där köpare i allt högre grad frågar leverantörer om dokumenterad materialsammansättning och beläggningsspecifikationer snarare än att acceptera en allmän materialkategori ensam, särskilt för plattformar som säljs till hårt vatten eller hög luftfuktighet regionala marknader.
Förmonterade integrerade axellagermoduler har också fått dragkraft eftersom OEM monteringslinjer ser ut att minska installationsvariabiliteten, eftersom upprättande av axel-till-lager-uppriktning under tillverkningen tar bort en källa till potentiella fel som annars skulle uppstå under slutmonteringen. Parallellt med detta efterfrågar fler inköpsprogram strukturerade data för runout- och hållbarhetstestning som en del av leverantörskvalificeringen, vilket återspeglar en bredare industriförändring mot att utvärdera tillverkningskonsistens genom dokumenterad processkontroll snarare än att enbart förlita sig på en komponents angivna specifikationsblad.
Cixi Gaite Electric Co., Ltd. grundades 2002 och är en kinesisk tillverkare av transmissionsdelar för tvättmaskiner, tillverkare av anpassad tvättmaskins P-axel och leverantör av pulsatoraxelmontering baserad i Ningbo, Zhejiang. Företaget fokuserar på forskning, utveckling och tillverkning av transmissionskomponenter för kärntvättmaskiner, inklusive växelreducerare, synkronisatorer och relaterade axelenheter, och tillhandahåller både OEM-produktionsprogram och reparationskanaler på eftermarknaden. Med en produktionsbas på cirka 10 000 kvadratmeter som stöds av stabil produktionskapacitet och etablerade tillverkningsprocesser fortsätter företaget att förfina axelprecision och strukturell design med målet att leverera kostnadseffektiva komponentlösningar över hela sitt produktsortiment.
Nyckelåtgärder: Ökande tonvikt på dokumenterad korrosionsbeständighet, förmonterade axellagermoduler och genomskinlighet för leverantörstestning är de trender som mest sannolikt kommer att forma beslut om P-axelförsörjning framöver.
Vanliga frågor om Tvättmaskin P-axlar
Vad tillhandahåller en tvättmaskins P-axeltillverkare vanligtvis?
En tvättmaskins P-axeltillverkare levererar vanligtvis splines, kilförsedda, avsmalnande och stegade pulsatoraxlar, tillsammans med förmonterade axellager-tätningsmoduler, för både OEM-produktionslinjer och eftermarknadsreparationskanaler.
Hur vet jag vilken P-axelkonfiguration som passar min tvättplattform?
Att matcha den korrekta P-axelkonfigurationen beror i första hand på pulsatornavets ingreppsmönster, plattformens förväntade vridmoment och reverseringsfrekvens samt axeldiameter, som alla bör verifieras mot en leverantör av pulsatoraxelaggregats tekniska specifikationer innan det slutliga valet.
Vad orsakar lek eller vinkling vid pulsatorn över tid?
Utvecklande av glapp vid pulsatorn är vanligtvis ett resultat av gradvis slitage på splines, kil eller koniska ingreppsytor, eller från ett lossat fästelement, och är vanligtvis ett av de tidigaste detekterbara tecknen på axel- eller navslitage under rutininspektion.
Kan en skräddarsydd tvättmaskins P-axelleverantör konstruera en axel för ett proprietärt chassi?
Tillverkare med egen forsknings- och utvecklingskapacitet kan i allmänhet konstruera en P-axel för att matcha en patenterad diameter, splinemönster och längdspecifikation, förutsatt att köparen tillhandahåller detaljerad dokumentation om dimensioner och belastningskrav under inköp.
Varför spelar axelmaterial någon roll för en pulsatoraxelenhet?
Axelmaterial påverkar korrosionsbeständigheten i en komponent som ständigt utsätts för vatten- och rengöringsmedelskemi, såväl som totalvikt och tillverkningskostnad, vilket är anledningen till att rostfritt stål, belagt kolstål och konstruerade kompositer förblir relevanta val beroende på en plattforms specifika prioriteringar.
Är en förmonterad axellagermodul bättre än att köpa komponenter separat?
En förmonterad axel-lager-tätningsmodul kan minska installationsvariabiliteten genom att upprätta anpassning under tillverkningen snarare än fältmontering, även om inköp av komponenter separat fortfarande kan passa program med en etablerad, välkontrollerad intern monteringsprocess.


 +86-574-63256717 /63267914
info@gaite.cn
 gaite@gaite.cn
 No. 208 Miaoshan Road, Shiyan Village, Henghe Town, Cixi City, Ningbo City, Zhejiang-provinsen, Kina